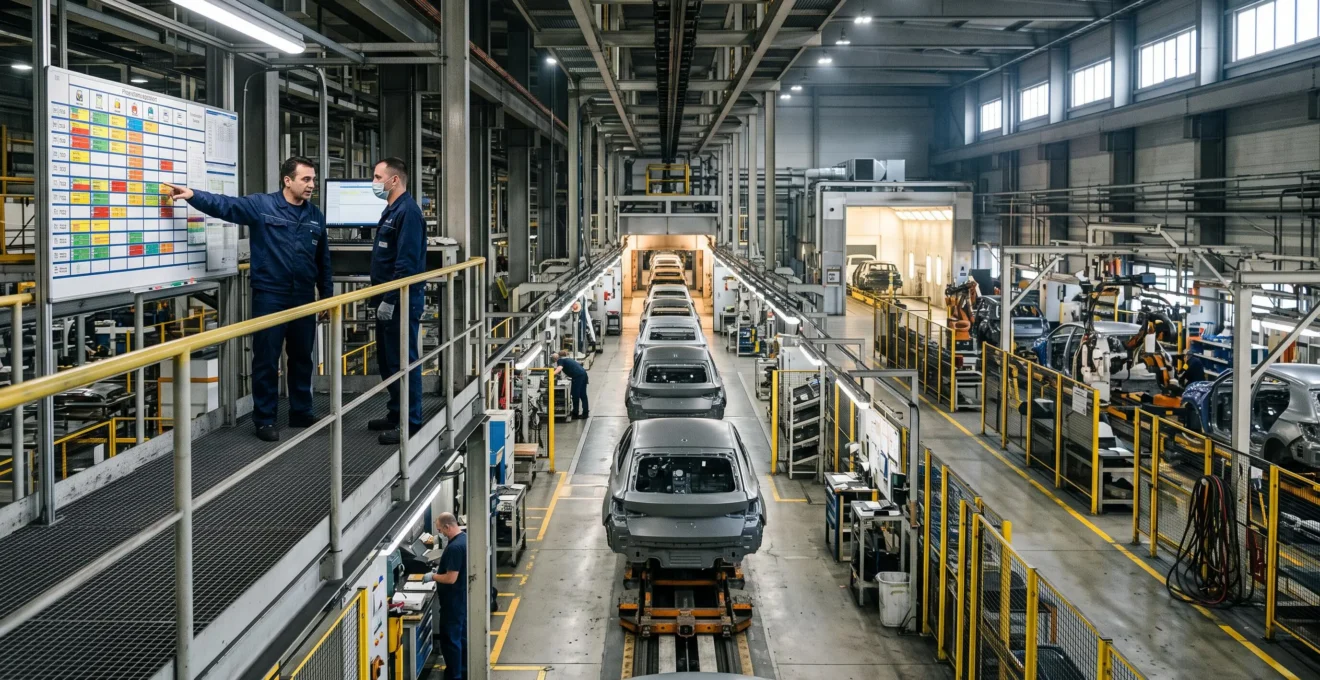
Une usine automobile peut disposer d’équipements performants sans parvenir à maintenir une cadence régulière. Une accumulation de carrosseries devant la peinture, un poste de montage surchargé ou une livraison de composants décalée suffisent à perturber plusieurs ateliers. Le problème ne vient pas nécessairement de leur capacité individuelle, mais de leur synchronisation.
Pour stabiliser les flux de production automobile, il faut coordonner les cadences réelles, équilibrer les charges opératoires, maîtriser les encours et organiser l’approvisionnement selon les besoins de la ligne. L’objectif n’est pas d’accélérer chaque atelier indépendamment, mais de rendre prévisible le passage des véhicules d’une opération à l’autre.
Cette démarche suppose de distinguer les contraintes physiques des défauts d’organisation. Elle repose sur des mesures effectuées en production réelle, un ordonnancement compatible avec les capacités démontrées et des mécanismes de régulation adaptés à la variété des modèles. Elle permet de rechercher une production régulière sans sacrifier la qualité ni multiplier les stocks intermédiaires.
Les trois leviers pour stabiliser les cadences automobiles
- Identifier le véritable poste contraint et coordonner les autres ateliers sur sa capacité réelle, plutôt que sur les cadences nominales.
- Mesurer les attentes et lisser les séquences de véhicules pour éviter la propagation des surcharges entre postes.
- Fiabiliser les approvisionnements et les compétences avant de réduire les stocks ou d’augmenter la vitesse de production.
- Pourquoi un atelier de peinture ralentit-il toute la fabrication automobile ?
- Ligne continue ou postes flexibles : quelle organisation pour des modèles variés ?
- Comment cartographier les temps d’attente sur une ligne d’assemblage automobile ?
- Les erreurs d’ordonnancement qui saturent les postes de montage
- Quand augmenter la vitesse d’une chaîne sans dégrader le contrôle qualité ?
- Comment mettre en place un kanban pour alimenter une ligne d’assemblage ?
- Quand une entreprise automobile doit-elle investir dans de nouvelles compétences ?
- Comment appliquer la production en juste-à-temps sans fragiliser une usine automobile ?
Pourquoi un atelier de peinture ralentit-il toute la fabrication automobile ?
L’atelier de peinture peut ralentir l’ensemble d’une usine automobile lorsque sa capacité réelle devient inférieure au rythme des autres ateliers. Les changements de couleur, les cycles de traitement et de cuisson ainsi que les reprises qualité limitent son débit. Les carrosseries s’accumulent alors en amont, tandis que le montage risque de manquer de véhicules.
Contrairement à certains postes d’assemblage, les opérations de peinture comportent des contraintes physiques difficiles à réduire. Les traitements de surface, l’application des couches et les passages en étuve doivent respecter des paramètres de procédé définis. Augmenter simplement la vitesse du convoyeur peut compromettre la conformité des finitions lorsque ces paramètres ne sont plus respectés.
Le séquencement ajoute une contrainte organisationnelle. Regrouper les carrosseries de même couleur permet de limiter les changements de teinte et les nettoyages associés. Toutefois, ces regroupements peuvent modifier l’ordre dans lequel les véhicules arrivent au montage.
Une étude scientifique sur l’ordonnancement des ateliers de peinture automobile, publiée en 2017, modélise précisément cette interdépendance. Elle examine les arbitrages entre changements de couleur, retards à l’assemblage et capacité limitée du tampon de reséquencement. Ses résultats numériques illustrent la difficulté de concilier les objectifs des deux ateliers, sans établir que la peinture constitue systématiquement le goulot d’étranglement d’une usine.
Pour identifier la contrainte effective, le responsable de fabrication doit comparer, sur plusieurs semaines, la capacité nominale de chaque atelier à son débit réellement obtenu. Il faut intégrer les arrêts, les changements de série, les reprises et les pertes de disponibilité, puis observer les encours devant chaque interface.
Une file d’attente persistante en amont, associée à des postes aval régulièrement privés de véhicules, constitue un signal à investiguer. Elle ne suffit cependant pas, à elle seule, à prouver que la capacité du poste observé est insuffisante : une mauvaise libération des véhicules peut produire des symptômes similaires.
Lorsque la peinture devient réellement le processus cadenceur, le lancement des carrosseries doit être compatible avec sa capacité démontrée. Le tampon intermédiaire sert alors à absorber des fluctuations limitées et à faciliter le reséquencement, sans dissimuler une surcharge permanente.
Une fois ce poste stabilisé, le problème suivant consiste à organiser le montage pour absorber les différences de charge entre véhicules sans recréer de déséquilibre.
Ligne continue ou postes flexibles : quelle organisation pour des modèles variés ?
La ligne continue convient particulièrement aux productions dont les temps opératoires restent homogènes et les séquences prévisibles. Les postes flexibles deviennent intéressants lorsque les modèles présentent des écarts de charge importants. Le choix dépend toutefois de la variété des véhicules, des volumes, des changements de version, des possibilités d’automatisation et des contraintes de circulation des encours.
Sur une ligne continue, les véhicules progressent selon une cadence commune. Chaque station doit pouvoir réaliser son travail dans le temps disponible. Cette organisation facilite le pilotage du débit et limite les accumulations intermédiaires lorsque les opérations sont correctement équilibrées.
Elle devient plus difficile à maîtriser avec des véhicules fortement différenciés. Une variante nécessitant davantage de câblage, d’équipements électroniques ou d’opérations de finition peut dépasser le temps disponible au poste. Si plusieurs variantes exigeantes se suivent, les retards risquent de se cumuler.
Les postes flexibles peuvent découpler certaines opérations grâce à des zones tampons et à des possibilités d’affectation variables. Ils absorbent mieux certaines fluctuations, mais cette souplesse a un coût : davantage d’encours potentiels, une gestion plus complexe et un risque de masquer les dérives de productivité.
Pour arbitrer, la comparaison doit porter sur des critères observables.
| Critère | Ligne continue | Postes flexibles |
|---|---|---|
| Temps opératoires | De préférence homogènes ou équilibrés entre variantes | Peuvent présenter des écarts plus importants |
| Variété des modèles | Compatible si les séquences sont maîtrisées | Adaptée aux changements fréquents et aux charges hétérogènes |
| Gestion des aléas | Risque de propagation rapide | Possibilité d’absorption locale avec tampon |
| Encours | Généralement limités dans un flux bien équilibré | À surveiller entre les postes |
| Pilotage | Cadence commune et équilibrage précis | Coordination des capacités, files et priorités |
Une recherche sur les lignes d’assemblage multivariantes à cadence variable, publiée en 2022, étudie différentes configurations de postes et stratégies de lancement. Elle montre, dans les conditions de sa modélisation et de son étude numérique industrielle, que l’adaptation de la cadence peut réduire certaines inefficacités. Ces résultats ne constituent pas une justification universelle pour remplacer une ligne continue.
La décision doit donc partir de la distribution réelle des temps de cycle par variante, et non de leur seule moyenne. Plus les écarts sont importants et difficiles à compenser par équilibrage ou séquencement, plus une organisation découplée mérite d’être étudiée.
Quelle que soit l’option retenue, mesurer les attentes entre les postes reste indispensable pour déterminer si la flexibilité absorbe réellement les aléas ou si elle déplace simplement les déséquilibres.
Comment cartographier les temps d’attente sur une ligne d’assemblage automobile ?
Pour cartographier les temps d’attente, il faut relever les temps opératoires de chaque poste, mesurer les immobilisations réelles des véhicules aux interfaces et analyser leur variabilité sur une période représentative. Cette cartographie permet de distinguer les attentes récurrentes liées à l’organisation des perturbations ponctuelles, puis de hiérarchiser les zones qui allongent le temps de traversée.
La première étape consiste à définir le périmètre observé : atelier complet, portion de montage ou succession de stations critiques. Chaque véhicule doit pouvoir être suivi depuis son arrivée à une interface jusqu’à son entrée dans l’opération suivante.
Il faut distinguer trois mesures : le temps pendant lequel un poste réalise effectivement une opération, le temps d’immobilisation avant traitement et le temps total de traversée du périmètre.
La méthode de cartographie des flux du Lean Enterprise Institute fournit un cadre pour représenter les flux physiques et informationnels, les temps de cycle, les encours et les délais de traversée. Elle aide à construire une représentation de l’état actuel avant de définir une organisation cible.
Pour diagnostiquer les irrégularités, la moyenne des attentes ne suffit pas. Deux interfaces peuvent présenter une durée moyenne comparable tout en ayant des comportements très différents : l’une reste relativement stable, tandis que l’autre alterne passages immédiats et blocages prolongés.
La cartographie doit donc documenter :
- La durée moyenne et la dispersion des attentes à chaque interface.
- Le taux d’occupation des zones tampons et la fréquence de leur saturation.
- Les épisodes de blocage amont et de manque de pièces ou de véhicules en aval.
- Les différences entre modèles, équipes, plages horaires et régimes de production.
- Les événements associés : panne, reprise qualité, changement de série ou modification de séquence.
Une attente structurelle se manifeste de façon répétée dans des conditions similaires. Une attente conjoncturelle correspond plutôt à un événement identifiable, par exemple une panne isolée. Les deux doivent être enregistrées, mais elles ne se corrigent pas avec les mêmes leviers.
Les relevés doivent aussi couvrir les débuts et fins d’équipe, les changements de série et les périodes de fonctionnement dégradé. Mélanger sans distinction une production nominale et une production perturbée peut masquer les causes des retards.
Checklist opérationnelle pour diagnostiquer les attentes entre postes
- Délimiter les postes et interfaces étudiés, puis produire un schéma du flux avec les points d’entrée et de sortie.
- Relever les temps opératoires et les capacités observées par variante, puis constituer un tableau de mesures datées.
- Horodater les arrivées, débuts de traitement et sorties de véhicules, puis établir un relevé des temps d’attente par interface.
- Classer les attentes par durée, dispersion et causes identifiées, puis produire une carte des zones critiques.
- Choisir une interface prioritaire, définir une action corrective et formaliser une fiche de suivi avec indicateur, responsable et date de vérification.
La priorité d’action doit tenir compte de la contribution de chaque interface au temps total de traversée, de la répétition des dysfonctionnements et de leur impact sur le processus contraint. Réduire une attente locale n’améliore pas nécessairement le débit global si elle ne pénalise pas la contrainte du système.
Lorsque les mesures révèlent des surcharges récurrentes sur certaines variantes, l’analyse doit se prolonger vers l’ordonnancement des véhicules et la répartition des charges dans la journée.
Les erreurs d’ordonnancement qui saturent les postes de montage
Un ordonnancement peut respecter le volume quotidien prévu tout en produisant des déséquilibres importants entre les postes de montage. Cette situation apparaît notamment lorsque plusieurs véhicules exigeant des opérations longues sont lancés successivement, que des commandes prioritaires perturbent la séquence ou que le planning repose sur une capacité théorique non atteinte en production.
La principale erreur consiste à confondre lissage du volume et lissage du mélange de véhicules. Le premier répartit les quantités produites sur une période. Le second organise l’alternance des variantes pour éviter de concentrer les charges exigeantes sur les mêmes postes.
Une journée peut afficher un volume parfaitement régulier tout en accumulant des retards si les véhicules les plus complexes arrivent les uns derrière les autres.
Le mécanisme se propage ensuite. Un poste qui dépasse son temps disponible peut nécessiter une assistance, prolonger son intervention ou perturber le départ du véhicule. Selon l’architecture de la ligne, ce décalage peut provoquer un arrêt, une surcharge du poste suivant ou une accumulation dans une zone tampon.
Trois erreurs doivent être recherchées en priorité :
- Regrouper les variantes lourdes sans tenir compte des postes sollicités simultanément.
- Modifier fréquemment les priorités commerciales alors que les véhicules sont déjà engagés dans les ateliers.
- Planifier les lancements à partir des capacités nominales, sans intégrer la disponibilité réelle, les reprises et les contraintes de compétences.
Un séquencement robuste doit être testé avant le lancement. Les responsables méthodes et fabrication peuvent comparer les charges prévisionnelles des variantes aux temps disponibles sur les postes critiques, puis contrôler les successions de véhicules les plus pénalisantes.
Les règles locales peuvent notamment fixer un nombre maximal de variantes exigeantes dans une fenêtre de lancement, préserver des possibilités de reséquencement et définir les conditions d’acceptation des commandes urgentes. Ces limites doivent être calculées à partir des mesures de l’usine, et non d’un seuil générique.
La capacité des tampons et les contraintes de la peinture doivent aussi entrer dans la décision. Une séquence favorable au montage peut multiplier les changements de couleur ; une séquence optimisée uniquement pour la peinture peut, inversement, concentrer des charges excessives à l’assemblage.
Un contrôle préalable associant peinture, montage, logistique et ordonnancement permet de limiter ces arbitrages contradictoires. La séquence validée devient une référence partagée, dont les modifications doivent rester exceptionnelles et tracées.
Une séquence mieux équilibrée réduit les variations de charge, mais elle ne suffit pas à justifier une accélération de la chaîne : la capacité et la qualité doivent encore être vérifiées au poste contraint.
Quand augmenter la vitesse d’une chaîne sans dégrader le contrôle qualité ?
Une augmentation de cadence devient envisageable lorsque le poste contraint est identifié, que ses pertes de disponibilité sont maîtrisées et que les contrôles qualité restent fiables. L’accélération doit être progressive, avec des indicateurs suivis à chaque palier et des critères de retour à la cadence précédente. Accélérer un poste non contraint risque seulement d’augmenter les encours.
Avant toute modification, il faut vérifier la capacité réelle du processus limitant le débit. Cette analyse porte sur les temps de cycle observés, la disponibilité des équipements, les opérations manuelles, les reprises et la capacité de détection des défauts.
Le temps disponible par véhicule doit rester compatible avec l’exécution complète des opérations standardisées. Si un opérateur doit choisir entre respecter la cadence et réaliser un contrôle prévu, l’augmentation n’est pas maîtrisée.
La démarche consiste à établir un état de référence, puis à tester des paliers de cadence adaptés au procédé. À chaque étape, le responsable suit simultanément le débit, les arrêts, les défauts détectés au poste et ceux constatés en aval.
Les seuils de repli doivent être définis avant les essais. Ils peuvent concerner une dégradation du taux de conformité, une hausse des reprises, une saturation des zones tampons ou une impossibilité de respecter les opérations standardisées.
Il faut également surveiller les tendances. Certains défauts n’apparaissent pas immédiatement au poste accéléré : ils peuvent être constatés à un contrôle ultérieur ou lors d’une opération de montage suivante. Un résultat ponctuellement conforme ne suffit donc pas à conclure que le nouveau rythme est durable.
Le principe de détection et correction des anomalies reste essentiel. Une chaîne plus rapide ne doit pas empêcher les opérateurs de signaler un défaut ni neutraliser les dispositifs prévus pour arrêter le processus lorsque la qualité ou la sécurité l’exige.
Enfin, la performance doit être appréciée sur un horizon représentatif. Une cadence instantanée élevée peut produire moins de véhicules conformes sur la durée si elle entraîne des interruptions répétées, des retouches ou une désorganisation des ateliers voisins.
Lorsque ce fonctionnement est stable, l’alimentation des postes devient déterminante : un simple manque de composants peut annuler les bénéfices obtenus sur l’équilibrage et la fiabilité des équipements.
Comment mettre en place un kanban pour alimenter une ligne d’assemblage ?
Le kanban permet d’alimenter une ligne automobile en déclenchant le réapprovisionnement à partir de la consommation réelle des composants. Sa mise en place exige de définir les boucles logistiques, les quantités par contenant, les délais de renouvellement et les règles de circulation des signaux. Il convient d’abord aux références dont la demande est suffisamment régulière et prévisible.
Dans un flux poussé, les composants sont approvisionnés principalement selon un programme prévisionnel. Dans un flux tiré, la consommation au poste déclenche un signal qui autorise le renouvellement de la quantité consommée.
Ce signal peut prendre la forme d’une carte physique ou d’une information numérique. Il relie un point de consommation, une référence et un point d’approvisionnement. Le réapprovisionnement doit intervenir avant que le stock disponible au poste ne soit épuisé dans les conditions de fonctionnement retenues.
La présentation officielle du Toyota Production System décrit le kanban comme un mécanisme de réapprovisionnement associé au juste-à-temps. Le système vise à fournir les bonnes pièces au moment nécessaire et dans les quantités appropriées, tout en maintenant la possibilité de détecter et de corriger les anomalies de production.
En pratique, chaque boucle doit être dimensionnée en tenant compte de la consommation pendant le délai de réapprovisionnement, des quantités par contenant et d’une protection adaptée à la variabilité. Le nombre de cartes ne doit donc pas être défini uniquement à partir de la consommation moyenne.
La variété des véhicules constitue une limite importante. Une référence consommée sur presque tous les modèles ne présente pas le même profil qu’un composant réservé à une option peu fréquente. Pour ce dernier, un kanban classique peut générer un stock peu utilisé ou, au contraire, une rupture lorsque plusieurs véhicules équipés de la même option se succèdent.
Les références à consommation irrégulière peuvent nécessiter un approvisionnement déclenché par la séquence ferme des véhicules, une préparation spécifique ou une autre règle adaptée au délai fournisseur. Il est préférable de segmenter les composants avant de généraliser le dispositif.
Après le lancement, le pilotage repose sur l’observation des cartes en attente, des délais de renouvellement, des ruptures et des stocks réellement présents au poste. Une hausse persistante des cartes non servies peut révéler une défaillance logistique ou une capacité insuffisante en amont.
L’objectif initial n’est pas de retirer le maximum de contenants, mais d’obtenir une alimentation fiable et répétable. Les stocks ne doivent être réduits qu’après validation du fonctionnement de la boucle.
Ce pilotage reste toutefois sensible aux absences, aux changements d’affectation et aux erreurs de préparation. La stabilité matérielle des flux doit donc s’accompagner d’une maîtrise collective des compétences critiques.
Quand une entreprise automobile doit-elle investir dans de nouvelles compétences ?
Une entreprise automobile doit investir dans les compétences lorsque les irrégularités de cadence proviennent d’un manque de polyvalence, d’une maîtrise insuffisante des méthodes de production ou d’une dépendance excessive à certains experts. L’investissement devient prioritaire quand ces limites empêchent de maintenir les postes critiques en fonctionnement malgré des équipements disponibles et correctement entretenus.
Le diagnostic doit d’abord distinguer une contrainte de compétences d’une contrainte matérielle. Former les opérateurs ne résoudra pas une panne chronique liée à une défaillance d’équipement. En revanche, une station qui ralentit systématiquement lorsqu’un salarié expérimenté est absent révèle une fragilité organisationnelle.
Trois niveaux de compétences peuvent être examinés.
- Polyvalence opérationnelle : capacité à intervenir sur plusieurs postes après formation, validation des aptitudes et respect des exigences de sécurité et de qualité.
- Compétences méthodes : maîtrise de l’équilibrage des charges, du séquencement, de la cartographie des flux et de l’analyse des écarts.
- Expertise des procédés critiques : capacité à diagnostiquer les anomalies complexes, fiabiliser les réglages et accompagner les interventions sur les équipements contraints.
Le responsable de fabrication peut établir une matrice croisant les postes, les salariés habilités, les niveaux d’autonomie et les besoins de renfort. Une compétence détenue par une seule personne doit attirer l’attention lorsque son absence peut immobiliser une opération indispensable.
La priorisation dépend ensuite de l’urgence et de la profondeur du besoin. Une formation croisée peut suffire à sécuriser une activité standardisée. Une compétence technique rare, nécessitant une longue période d’apprentissage, peut justifier un recrutement ou un accompagnement spécialisé.
La polyvalence doit néanmoins rester maîtrisée. Déplacer trop fréquemment les opérateurs sans validation de leurs capacités peut accroître les erreurs, allonger les cycles et perturber les contrôles. Les rotations doivent être organisées à partir de compétences effectivement acquises, et non de simples disponibilités.
L’efficacité des actions se mesure dans le fonctionnement du flux : capacité à remplacer un opérateur absent, réduction des interruptions attribuables aux compétences, maintien des standards et meilleure continuité sur les postes contraints.
La formation devient ainsi un levier de fiabilisation lorsqu’elle cible un risque identifié de désynchronisation. Elle ne doit pas être confondue avec une augmentation générale des effectifs.
Des équipes capables d’absorber les aléas rendent possible une régulation plus exigeante des flux. Cette robustesse humaine constitue notamment une condition importante avant de réduire les protections logistiques dans une démarche de juste-à-temps.
À retenir avant de réduire les stocks intermédiaires
- Un stock tampon peut protéger une opération critique ; sa suppression doit dépendre de la fiabilité démontrée des processus qu’il relie.
- Les composants fréquents et les références liées à des options rares ne nécessitent pas nécessairement les mêmes règles d’approvisionnement.
- Les décisions de réduction des encours doivent prévoir des conditions de retour en arrière lorsque les délais, les défauts ou la variabilité augmentent.
Comment appliquer la production en juste-à-temps sans fragiliser une usine automobile ?
Le juste-à-temps doit être déployé progressivement sur des flux déjà maîtrisés. Il consiste à fournir les composants et les véhicules nécessaires au bon moment, dans les quantités adaptées, sans supprimer toute protection contre les aléas. Une usine doit d’abord fiabiliser ses procédés, ses approvisionnements et sa qualité avant de réduire les stocks intermédiaires.
Le risque d’une application trop rapide est simple : lorsqu’un atelier ne dispose plus d’une réserve suffisante pour absorber une perturbation, chaque retard peut provoquer un arrêt en aval. Une livraison décalée, une reprise qualité ou un changement de séquence devient alors immédiatement visible sur la production.
Cette sensibilité n’interdit pas le juste-à-temps. Elle impose de distinguer les flux prêts à fonctionner avec des encours limités de ceux qui restent exposés à une variabilité importante.
Une zone favorable présente généralement des temps de cycle relativement stables, des fournisseurs ou processus amont fiables, des défauts détectés suffisamment tôt et des délais de réapprovisionnement maîtrisés.
À l’inverse, un poste dont la disponibilité varie fortement, une référence à consommation imprévisible ou une liaison logistique fragile peuvent nécessiter un tampon plus important. Ce niveau de protection doit être dimensionné selon les risques réels et réexaminé lorsque les conditions évoluent.
Le déploiement peut suivre une progression contrôlée :
- Sélectionner une portion de ligne ou une famille de composants dont le fonctionnement est suffisamment stable.
- Mesurer les délais, les ruptures, les temps d’arrêt et les stocks avant toute modification.
- Définir les nouvelles règles de réapprovisionnement et les protections nécessaires sur les références critiques.
- Réduire progressivement les encours tout en suivant la régularité du débit et la continuité d’alimentation.
- Étendre le dispositif seulement si les indicateurs restent compatibles avec les objectifs de production et de qualité.
La gestion des risques doit être prévue dès la conception. Elle comprend les procédures à appliquer en cas de rupture fournisseur, les possibilités de substitution validées, les règles de priorité entre véhicules et les conditions de réintroduction temporaire d’un stock de sécurité.
Une protection ciblée sur des composants critiques peut être préférable à une réserve uniforme. Le choix dépend notamment de leur délai de remplacement, de leur fréquence de consommation et de l’effet d’une rupture sur les opérations aval.
La qualité constitue une autre condition essentielle. Des composants défectueux détectés tardivement peuvent provoquer davantage de désorganisation lorsque les stocks sont faibles. Les contrôles au plus près de l’opération et la capacité à traiter rapidement les anomalies doivent donc accompagner le pilotage des flux tirés.
Enfin, le juste-à-temps ne doit pas être évalué uniquement par la baisse des stocks. Le temps de traversée, la fréquence des arrêts, la stabilité des lancements et le nombre de véhicules conformes produits sur la durée permettent de vérifier si la réduction des encours améliore réellement le fonctionnement global.
La prochaine action consiste à choisir une interface entre deux ateliers, relever ses attentes et ses incidents d’approvisionnement sur une période représentative, puis tester une règle de régulation avec des critères explicites de maintien ou de repli. Cette démarche permet de renforcer progressivement la continuité du flux sans fragiliser l’ensemble de l’usine.
Quelle différence existe-t-il entre le takt time et le temps de cycle ?
Le takt time correspond au temps de production disponible rapporté à la demande à satisfaire sur la même période. Le temps de cycle décrit la durée nécessaire pour réaliser une opération ou produire une unité à un poste, selon le périmètre de mesure retenu. Comparer ces deux valeurs aide à identifier les écarts entre le rythme demandé et la capacité opérationnelle. Sur une ligne multivariante, cette comparaison doit tenir compte des différences de charge entre modèles.
Comment savoir si un stock intermédiaire est trop important ?
Un stock intermédiaire doit être évalué selon sa fonction : protéger une contrainte, absorber une variabilité justifiée ou permettre un reséquencement. Une accumulation durable, supérieure aux besoins de protection identifiés, peut révéler un déséquilibre de capacité ou un lancement excessif en amont. Avant de réduire ce stock, il faut vérifier les délais, la dispersion des arrivées et les conséquences possibles d’une rupture d’alimentation.
Quels indicateurs suivre quotidiennement pour détecter une dérive de cadence ?
Un tableau de bord opérationnel peut regrouper le débit réel par rapport au programme, les arrêts au poste contraint, les encours aux interfaces, les ruptures de composants, les reprises qualité et les écarts de temps de cycle. Les données doivent être ventilées par équipe, variante ou plage horaire lorsque ces différences sont pertinentes. Le suivi des tendances et des variations est plus instructif qu’une seule moyenne quotidienne.
Faut-il toujours chercher à supprimer les goulots d’étranglement ?
Non. Toute chaîne de production possède une capacité limitante à un moment donné. L’objectif est d’identifier cette contrainte, de protéger son fonctionnement et de coordonner les autres opérations autour de son débit soutenable. Une amélioration de capacité peut déplacer la contrainte vers un autre atelier. La priorité doit donc rester la performance du flux complet, et non l’utilisation maximale de chaque poste.
Comment différencier un problème de capacité d’un problème de synchronisation ?
Un problème de capacité apparaît lorsqu’un poste ne peut pas traiter durablement le volume demandé dans les conditions de qualité prévues. Un problème de synchronisation se manifeste lorsque les capacités pourraient être suffisantes, mais que les arrivées, les séquences ou les approvisionnements provoquent des périodes alternées de surcharge et d’inactivité. La comparaison entre capacité démontrée, débit réel, files d’attente et incidents de lancement permet de distinguer ces situations, qui peuvent également coexister.