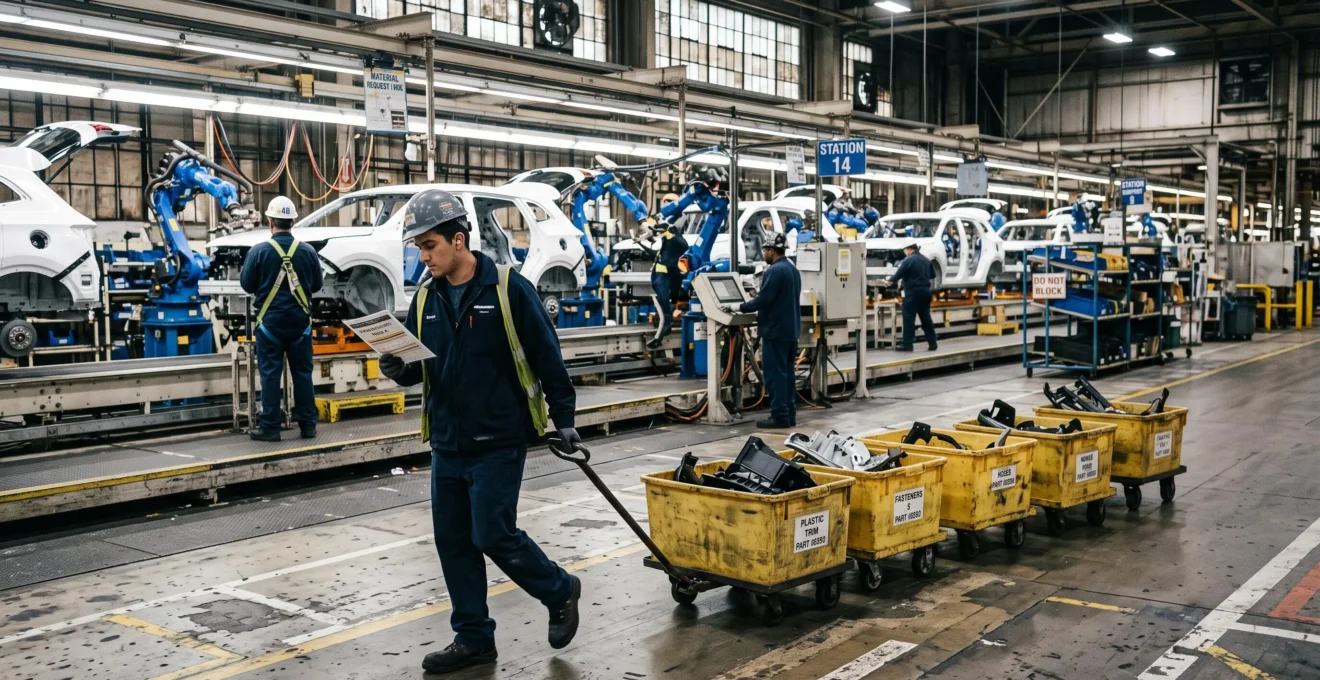
Réduire les stocks intermédiaires dans une usine automobile améliore la circulation des composants et limite les capitaux immobilisés. Mais lorsque les livraisons ne suivent plus la consommation réelle des postes, une rupture d’approvisionnement peut rapidement désorganiser la chaîne d’assemblage.
La production en juste-à-temps (JAT) ne consiste donc pas à supprimer systématiquement les stocks. Elle vise à produire et à livrer les bonnes quantités, au moment où les opérations suivantes en ont besoin, tout en conservant des protections adaptées aux aléas industriels.
Pour un directeur de production, la difficulté réside dans la synchronisation de plusieurs systèmes : fournisseurs, quais de réception, magasins, ateliers, moyens de manutention et postes de montage. Chacun possède ses propres délais, contraintes de capacité et sources de variabilité.
Une démarche robuste commence par stabiliser les cadences et les flux, mesurer les attentes, qualifier les dépendances fournisseurs et fiabiliser les signaux de réapprovisionnement. La diminution des encours intervient ensuite, progressivement, sans compromettre la continuité de fabrication.
Production juste-à-temps : les trois principes essentiels
- Stabiliser avant de réduire : le nivellement du volume, du mix et des temps de cycle rend les besoins de composants plus prévisibles.
- Piloter selon le risque : kanban, séquencement et stocks de sécurité doivent être adaptés aux caractéristiques de chaque famille de pièces.
- Mesurer avant d’agir : les délais de réapprovisionnement, les temps d’attente et les alertes précoces déterminent la capacité réelle de la ligne à fonctionner avec moins de stocks.
- Pourquoi un léger retard de livraison désorganise-t-il une ligne en flux tendu ?
- Comment stabiliser les flux de production automobile entre les ateliers ?
- Comment cartographier les temps d’attente sur une ligne d’assemblage automobile ?
- Comment identifier les fournisseurs indirects qui menacent la continuité de production ?
- Comment mettre en place un kanban pour alimenter une ligne d’assemblage ?
- Flux tirés ou flux poussés : quelle organisation privilégier pour des pièces variables ?
- Les erreurs de synchronisation qui entraînent un arrêt de chaîne automobile
- Quand réduire les stocks intermédiaires après la stabilisation d’une ligne ?
Pourquoi un léger retard de livraison désorganise-t-il une ligne en flux tendu ?
Un léger retard de livraison peut désorganiser une ligne en flux tendu lorsque le composant attendu arrive après l’épuisement des marges de protection disponibles. Le poste consommateur ne peut alors plus exécuter son opération. Selon l’architecture de la ligne et les possibilités de découplage, cette interruption peut se propager aux postes suivants et perturber toute la séquence de production.
Dans une chaîne automobile, les composants circulent selon une cadence déterminée par le programme d’assemblage. Lorsqu’une référence manque, le véhicule concerné peut nécessiter une sortie temporaire du flux, une opération différée ou, si aucune solution n’est possible, un arrêt de ligne.
Le lexique du Lean Enterprise Institute consacré au juste-à-temps rappelle que cette organisation repose sur le nivellement de la production, le flux tiré, le takt time et le flux continu. Elle exige donc une coordination rigoureuse entre besoins et approvisionnements.
La gravité du retard dépend toutefois moins de sa durée absolue que de la protection restante au poste. Deux marges doivent être distinguées :
- La marge physique : quantité de composants immédiatement disponibles, exprimée en unités ou en minutes de couverture au rythme réel de consommation.
- La marge temporelle : temps disponible entre l’arrivée prévue du réapprovisionnement et le moment où la dernière pièce utilisable sera consommée.
Ces marges ne sont pas indépendantes : un stock disponible augmente généralement le temps de couverture. Elles doivent être évaluées conjointement afin d’éviter de comptabiliser deux fois la même protection.
| Situation observée | Risque pour la ligne | Décision opérationnelle |
|---|---|---|
| Couverture physique suffisante et livraison anticipée | Retard généralement absorbable | Surveiller les écarts sans modifier immédiatement les stocks |
| Couverture faible mais réapprovisionnement fiable | Sensibilité aux variations de livraison | Renforcer l’alerte avant épuisement |
| Couverture faible et arrivée incertaine | Risque élevé de rupture | Activer une solution de repli documentée |
| Absence de couverture et livraison déjà tardive | Rupture potentiellement immédiate | Prioriser la sécurisation du poste critique |
Les conséquences économiques se prolongent souvent après le redémarrage : réorganisation des équipes, heures supplémentaires de rattrapage, désynchronisation des transports internes, encombrement des quais ou remise en séquence des véhicules. Les éventuelles pénalités contractuelles dépendent des engagements applicables.
Le coût complet d’un incident doit ainsi intégrer les pertes de production et les opérations nécessaires pour retrouver une cadence stable, sans supposer qu’un retard court provoque systématiquement un arrêt général.
Lorsque ces marges sont connues, la priorité devient la réduction des variations à l’origine des retards. C’est particulièrement important aux interfaces entre ateliers.
Comment stabiliser les flux de production automobile entre les ateliers ?
La stabilisation des flux entre ateliers repose sur le nivellement de la production, appelé heijunka. L’objectif consiste à répartir aussi régulièrement que possible les volumes et les références à fabriquer, en tenant compte de la demande et des contraintes industrielles. Sans cette régularité, les besoins en composants fluctuent et les approvisionnements juste-à-temps deviennent difficiles à synchroniser.
Une usine peut disposer de fournisseurs ponctuels tout en subissant des ruptures internes. Par exemple, un atelier d’emboutissage fonctionnant par grandes campagnes peut alimenter irrégulièrement la tôlerie, même si le volume quotidien total semble suffisant.
Le lissage commence par l’identification des familles de pièces récurrentes, de leurs volumes de consommation et des possibilités de changement de série. Une planification sur des intervalles réguliers permet ensuite de limiter les arrivées massives suivies de périodes sans alimentation.
Trois dimensions doivent être analysées distinctement :
- Le volume global : limiter les oscillations de quantité entre périodes comparables, dans la mesure où la demande et la capacité le permettent.
- Le mix de production : organiser la succession des variantes pour répartir les besoins de composants et éviter les concentrations difficiles à alimenter.
- Les temps de cycle : maîtriser les variations d’exécution, les micro-arrêts et les changements de série qui décalent les consommations prévues.
Cet ordre constitue une démarche pratique de diagnostic, et non une règle universelle. Un problème majeur de fiabilité machine peut nécessiter de traiter les temps de cycle avant de modifier le séquencement.
Pour vérifier la stabilisation, la direction de production peut suivre plusieurs semaines de charge logistique. Les indicateurs utiles comprennent le taux d’occupation des quais, les périodes de saturation des opérateurs, la régularité des tournées internes et les écarts entre quantités programmées et quantités effectivement transférées.
Des pics récurrents, même sans arrêt de chaîne, signalent une alimentation pulsée. Ils peuvent provenir de lots excessifs, de créneaux de transport concentrés ou d’une programmation incompatible avec les capacités de manutention.
Le heijunka doit néanmoins respecter les contraintes de l’outil industriel : capacités limitées, tailles minimales de lot, changements de série et demande client variable. Le but n’est pas d’imposer une cadence parfaitement constante, mais de rendre les fluctuations maîtrisables.
Une fois les variations de volume et de mix mieux maîtrisées, la cartographie des attentes permet de localiser les interfaces où subsistent des délais évitables.
Comment cartographier les temps d’attente sur une ligne d’assemblage automobile ?
La cartographie des temps d’attente consiste à représenter le parcours des composants depuis leur réception jusqu’au montage, puis à mesurer les durées de traitement et d’immobilisation à chaque interface. Une Value Stream Mapping (VSM) permet d’identifier les attentes excessives, leurs causes et leur contribution au délai total d’approvisionnement de la ligne.
Un composant peut passer peu de temps en manutention et rester bien plus longtemps au quai ou dans un stock intermédiaire. Cette répartition doit être mesurée : elle ne peut pas être déduite de la seule cadence de production ou du taux de rendement synthétique (TRS).
La présentation de la Value Stream Mapping par le NIST décrit une démarche fondée sur l’observation des flux de matières et d’information, le diagnostic de l’état actuel, la définition d’un état futur et la mise en œuvre des améliorations.
Dans une usine automobile, la cartographie peut couvrir les interfaces suivantes :
| Interface | Temps de traitement | Temps d’attente à mesurer |
|---|---|---|
| Quai de réception | Déchargement et contrôle | Attente avant prise en charge |
| Stock intermédiaire | Mise en emplacement et prélèvement | Durée de séjour des composants |
| Déclenchement kanban | Lecture et traitement du signal | Délai avant lancement du réapprovisionnement |
| Poste d’assemblage | Présentation et utilisation de la pièce | Attente avant consommation effective |
Le temps de traversée total doit être reconstitué sans compter deux fois les périodes de stockage déjà incluses dans les temps d’attente. Il faut également relever les écarts entre les délais attendus et les délais observés.
Pour hiérarchiser les améliorations, la durée d’attente ne suffit pas. Une pièce immobilisée longtemps mais facile à réapprovisionner ne présente pas le même risque qu’un composant critique soumis à une forte variabilité de consommation et à un délai fournisseur difficilement compressible.
Une matrice interne peut croiser trois critères : durée d’attente, variabilité de consommation et délai de réapprovisionnement. Les seuils de classification doivent être définis à partir des données de l’usine, et non d’une grille universelle supposée valable pour toutes les références.
Enfin, une semaine de lancement ou une opération de ravitaillement exceptionnelle peut fausser le diagnostic. L’observation doit couvrir au minimum un cycle représentatif du mix de production, puis être prolongée si les variations restent insuffisamment caractérisées.
Cette visibilité interne doit être complétée par une analyse de la chaîne d’approvisionnement : certaines ruptures prennent naissance bien au-delà des fournisseurs directs.
Comment identifier les fournisseurs indirects qui menacent la continuité de production ?
Pour identifier les fournisseurs indirects critiques, il faut remonter progressivement la chaîne de dépendance à partir des composants indispensables à l’assemblage. L’analyse porte notamment sur les matières premières, les sous-traitants de rang 2 ou 3, les sites géographiquement concentrés et les intrants sans solution d’approvisionnement alternative. Elle complète les évaluations habituelles des fournisseurs directs.
Un équipementier de rang 1 peut présenter une excellente ponctualité tout en dépendant d’un sous-fournisseur unique pour une pièce électronique ou une matière spécifique. Si ce maillon interrompt sa production, la qualité de la relation contractuelle avec l’équipementier ne garantit pas la continuité des livraisons.
Dans son étude de l’OCDE sur les chaînes de fabrication électronique et automobile, publiée le 7 juillet 2025, l’organisation souligne le manque de visibilité au-delà des fournisseurs de premier rang et les difficultés d’accès aux informations sur certains sous-fournisseurs., l’organisation souligne le manque de visibilité au-delà des fournisseurs de premier rang et les difficultés d’accès aux informations sur certains sous-fournisseurs.
Cette étude porte principalement sur la diligence raisonnable et les enjeux de conduite responsable. Elle documente les difficultés de traçabilité, sans quantifier leur contribution aux arrêts de production.
Une démarche de cartographie industrielle peut suivre la structure suivante :
- Identifier les composants dont l’absence empêche une opération critique ou dont la substitution nécessite une validation longue.
- Demander aux fournisseurs directs de documenter leurs principales dépendances industrielles et leurs sites de fabrication.
- Remonter vers les intrants et sous-traitants déterminants, en distinguant les informations confirmées des zones inconnues.
- Qualifier la capacité de chaque maillon critique à absorber une interruption et les solutions alternatives réellement disponibles.
La qualification peut ensuite combiner quatre critères : dépendance mono-source, concentration géographique des capacités, visibilité contractuelle sur les sites de production et aptitude du fournisseur direct à documenter sa chaîne amont.
Un composant piloté en juste-à-temps et dépendant d’un intrant indirect mono-source mérite une vigilance particulière. Selon sa criticité, l’usine peut envisager un stock de sécurité ciblé, une capacité alternative qualifiée ou un double approvisionnement partiel.
Lorsque l’identité ou le site d’un fournisseur de rang 2 demeure inconnu, les contrats de rang 1 peuvent prévoir des obligations d’information, des procédures de notification des changements de site ou des possibilités d’audit pour les pièces critiques.
Ces dispositions restent soumises au droit applicable, aux engagements négociés et aux restrictions légitimes de confidentialité ou de propriété intellectuelle. Elles n’assurent pas automatiquement un accès complet à l’ensemble des rangs fournisseurs.
Cette segmentation des risques fournit une base concrète pour adapter les modes de réapprovisionnement, notamment les boucles kanban.
Comment mettre en place un kanban pour alimenter une ligne d’assemblage ?
Mettre en place un kanban consiste à déclencher le réapprovisionnement d’une quantité standardisée lorsqu’une consommation réelle intervient sur la ligne. Le déploiement commence par le choix des pièces adaptées, la définition des boucles physiques et informationnelles, puis le dimensionnement du nombre de signaux. Une phase pilote permet de corriger les écarts avant toute généralisation.
Les premières références candidates présentent généralement une consommation récurrente, des conditionnements standardisables et des délais de réapprovisionnement suffisamment maîtrisés. Les pièces à besoins exceptionnels ou à forte incertitude nécessitent souvent un autre dispositif.
Trois types de boucles peuvent être distingués :
- Kanban de production : autorisation de fabriquer une quantité définie pour remplacer une quantité consommée.
- Kanban de transfert : signal permettant de déplacer des composants entre deux emplacements.
- Kanban fournisseur : déclenchement du réapprovisionnement externe selon les règles et délais convenus avec le fournisseur.
Le dimensionnement repose sur la consommation pendant le délai complet de réapprovisionnement, la quantité par contenant et la marge nécessaire pour absorber les variations pertinentes.
Une expression simplifiée du nombre de kanbans est :
Nombre de kanbans = (consommation pendant le délai de boucle + stock de sécurité) / quantité par contenant.
Le résultat est arrondi à l’entier supérieur. Cette relation constitue un outil de pré-dimensionnement : la consommation et les délais doivent être exprimés dans des unités compatibles, les aléas de fabrication doivent être intégrés et le stock de sécurité doit être justifié.
Le Lean Enterprise Institute explique, dans son article sur le kanban en production à forte diversité, que le dimensionnement doit prendre en compte les variations de demande et de fabrication. Le nombre initial de cartes est un point de départ à réévaluer selon les résultats du terrain.
La discipline d’exécution demeure déterminante. Une carte transférée sans consommation correspondante crée un faux besoin. Des bacs de quantités variables faussent la couverture calculée. Une boucle dont le délai dérive régulièrement rend les signaux moins fiables.
Le contrôle doit donc vérifier la correspondance entre cartes, contenants, quantités physiques et transactions enregistrées. Les écarts répétés doivent conduire à examiner les paramètres de boucle et les pratiques de manutention, sans conclure automatiquement à un défaut de productivité.
Checklist de déploiement d’une boucle kanban
- Sélectionner les références pilotes : produire une liste documentée des pièces retenues avec leur consommation et leur fréquence d’utilisation.
- Définir chaque boucle : établir un schéma indiquant les postes consommateurs, les points de déclenchement et les lieux de réapprovisionnement.
- Mesurer les paramètres : constituer une fiche par référence avec délai de boucle observé, quantité standard par bac et variations pertinentes.
- Calculer et identifier les kanbans : enregistrer le nombre initial de cartes, les contenants associés et les règles de circulation.
- Auditer le pilote : produire un relevé des écarts entre cartes, stocks physiques, consommations et délais, accompagné des décisions de correction.
Après les premières semaines, la validation repose sur l’absence de signaux fictifs, la cohérence des stocks tournants et la stabilité du service au poste. Les réglages doivent être revus lorsque le mix ou les délais fournisseurs évoluent.
Le kanban n’est cependant pas le mode de pilotage le plus approprié pour toutes les références. La variabilité des besoins et les délais de réapprovisionnement orientent le choix entre flux tirés, planification et dispositifs hybrides.
Flux tirés ou flux poussés : quelle organisation privilégier pour des pièces variables ?
Le choix entre flux tirés et flux poussés dépend de la variabilité de consommation, du délai de réapprovisionnement et de la flexibilité de l’organisation industrielle. Les pièces récurrentes à consommation relativement stable se prêtent généralement à des boucles tirées. Les références plus irrégulières ou soumises à des délais longs peuvent nécessiter une planification anticipée, un stock de sécurité ou un pilotage hybride.
En flux tiré, une consommation constatée ou un besoin aval défini autorise le réapprovisionnement. En flux poussé, la production et les livraisons sont principalement déclenchées par un programme prévisionnel.
Cette distinction ne signifie pas qu’un flux tiré exige une demande parfaitement stable. Les dispositifs à encours limités, les stocks calibrés et les mécanismes de séquencement permettent d’absorber une partie de la variabilité, à condition que les délais et les capacités soient compatibles.
La décision doit être prise par famille de pièces, plutôt que pour l’ensemble de l’usine.
| Profil de pièce | Organisation envisageable | Point de vigilance |
|---|---|---|
| Consommation stable, délai court | Kanban à stock tournant calibré | Fiabilité des boucles et des quantités standard |
| Consommation stable, délai long | Programme fournisseur anticipé et stock de couverture | Variations du délai et engagements de capacité |
| Consommation variable, délai court | Flux tiré adapté ou système hybride | Réactivité et variabilité de consommation |
| Consommation variable, délai long | Planification anticipée avec protection ciblée | Risque d’obsolescence et dépendance fournisseur |
| Pièce volumineuse et spécifique à un véhicule | Livraison séquencée lorsque faisable | Correspondance entre ordre de montage et ordre de livraison |
Cette grille représente un cadre de décision, pas une prescription universelle. Une pièce critique peut justifier une protection supplémentaire même si son profil de consommation semble favorable au juste-à-temps.
Un arbitrage essentiel concerne la localisation des stocks. Une usine peut réduire son encours visible tout en exigeant que le fournisseur conserve davantage de composants disponibles. Le stock n’a alors pas disparu : il a été déplacé vers un autre acteur ou un autre point de la chaîne.
Pour évaluer la performance globale, il convient donc de considérer les stocks chez les fournisseurs, en transit et sur site, ainsi que leurs coûts et les responsabilités contractuelles correspondantes.
La flexibilité des postes de montage influence également le choix. Une organisation capable d’absorber les changements de mix, de réaffecter certaines tâches ou de rattraper un retard contrôlé peut accepter des variations plus importantes qu’une ligne rigidement séquencée.
À l’inverse, des contraintes fortes de cycle et de configuration réduisent les possibilités de compensation. Le juste-à-temps doit alors être renforcé par une anticipation plus fiable ou des protections localisées.
Même correctement choisie, une stratégie de pilotage reste vulnérable si les horaires, les séquences et les signaux d’alerte ne sont pas synchronisés pendant l’exploitation.
Les erreurs de synchronisation qui entraînent un arrêt de chaîne automobile
Les erreurs de synchronisation les plus critiques apparaissent lorsque les livraisons suivent une cadence théorique différente de la consommation réelle, lorsque les composants arrivent dans un ordre incompatible avec le montage ou lorsque les alertes sont déclenchées trop tard. Ces écarts peuvent provoquer un manquant au poste malgré la présence de stocks ailleurs dans l’usine.
Une livraison peut respecter son créneau contractuel sans correspondre au besoin effectif d’assemblage. Si le mix prévu a changé, les bonnes quantités peuvent être présentes, mais pas les bonnes références au bon moment.
Quatre mécanismes méritent une surveillance spécifique :
- Décalage de cadence : le programme logistique reste basé sur un rythme initial alors que la consommation réelle a évolué.
- Erreur de séquencement : les composants ou modules arrivent dans un ordre différent de celui des véhicules à assembler.
- Fenêtre de quai inadaptée : les créneaux ne permettent pas d’absorber un aléa de transport ou de déchargement et aucune alternative n’est définie.
- Alerte tardive : l’écart est identifié seulement lorsque la couverture restante devient insuffisante pour organiser une solution de repli.
Ces incidents doivent être classés selon leur origine. Une erreur de calibrage provient de paramètres initiaux inadaptés : délai de boucle sous-estimé, marge insuffisante ou fréquence de tournée incompatible avec les besoins.
Une erreur de conduite apparaît au cours de l’exploitation : modification non maîtrisée du contenu des bacs, consommation d’un stock de sécurité sans reconstitution ou signal ignoré malgré une procédure définie.
La correction dépend de cette distinction. Recalculer un nombre de kanbans ne résout pas une mauvaise circulation des cartes ; rappeler les consignes ne compense pas un délai fournisseur structurellement incompatible avec la couverture prévue.
Après chaque arrêt significatif, une analyse chronologique peut reconstruire les événements depuis le premier écart détectable jusqu’à l’interruption de la ligne.
| Événement | Information à relever | Question de diagnostic |
|---|---|---|
| Premier écart observable | Heure et nature de l’écart | Quand le problème est-il devenu détectable ? |
| Première alerte effective | Heure, canal et destinataire | Combien de temps a été perdu avant la détection ? |
| Décision de traitement | Heure et solution retenue | Le délai de réaction était-il compatible avec la couverture restante ? |
| Arrêt puis reprise | Heures et impacts opérationnels | Quelle protection aurait limité la propagation ? |
Deux indicateurs doivent être distingués : le délai de détection, entre le premier écart observable et l’alerte effective, et le délai de réaction, entre l’alerte et la mise en œuvre de la réponse. Leur évolution complète utilement le nombre d’arrêts et leur durée.
Lorsque ces mécanismes sont maîtrisés et que les écarts restent sous contrôle, une réduction progressive des stocks intermédiaires peut être engagée sur les familles les moins exposées.
À retenir avant de réduire les encours
- Une baisse du stock doit être conditionnée à la fiabilité mesurée des approvisionnements, et non à un objectif financier isolé.
- Chaque famille de composants nécessite une limite de couverture compatible avec ses délais et ses possibilités de réapprovisionnement.
- Les critères de retour au stock précédent doivent être définis avant l’essai, afin de protéger la continuité de la ligne.
Quand réduire les stocks intermédiaires après la stabilisation d’une ligne ?
Les stocks intermédiaires peuvent être réduits lorsque le mix de production, les boucles de réapprovisionnement et les performances fournisseurs sont suffisamment stables pour maintenir le service aux postes. La réduction doit être progressive, limitée à une famille de composants à la fois et accompagnée d’indicateurs de continuité. En présence d’écarts persistants, le stock doit rester une protection plutôt qu’une cible de suppression immédiate.
La décision ne peut pas reposer uniquement sur une impression d’amélioration. Elle nécessite des observations réalisées sur plusieurs cycles représentatifs de production, en intégrant les variations de mix et les conditions d’approvisionnement réellement rencontrées.
Quatre prérequis doivent être vérifiés :
- Stabilité du programme : les changements de volume et de mix restent compatibles avec la flexibilité des ateliers et des fournisseurs.
- Fiabilité fournisseur : les livraisons conformes, complètes et ponctuelles sont suivies sur une période représentative.
- Maîtrise du kanban : les signaux correspondent à des consommations réelles et les délais des boucles sont mesurés.
- Visibilité des attentes : les temps de traversée, les stocks physiques et les points critiques sont cartographiés.
Une réduction prudente peut ensuite suivre une démarche expérimentale : choisir une famille de pièces, retirer une unité de stockage ou de conditionnement lorsque cela est compatible avec les contraintes physiques, puis observer l’effet pendant un cycle complet de mix.
Les indicateurs à surveiller comprennent le taux de service au poste, les alertes de rupture, la variabilité des délais, le nombre de réapprovisionnements exceptionnels et les éventuelles perturbations de cadence.
Si les indicateurs restent dans les limites acceptées, une nouvelle réduction peut être étudiée. Si les écarts deviennent récurrents, il convient de stabiliser le processus. Si la continuité est menacée, le retour au niveau de protection précédent doit pouvoir être déclenché rapidement.
La diminution des encours joue aussi un rôle de révélateur. Un stock auparavant élevé pouvait masquer des retards fournisseurs, des défauts qualité, une mauvaise discipline kanban ou des écarts de consommation. La réduction rend ces problèmes plus visibles, sans les résoudre automatiquement.
La limite pratique est atteinte lorsque les perturbations restantes ne peuvent plus être corrigées suffisamment vite pour maintenir le service exigé. Cette limite évolue avec la fiabilité des processus et ne constitue pas une valeur universelle.
Enfin, toutes les réductions n’ont pas le même effet économique. Diminuer des stocks de composants coûteux peut réduire le besoin en fonds de roulement. Libérer des stocks volumineux mais peu coûteux peut surtout améliorer l’espace disponible, les déplacements internes et l’organisation des ateliers.
La hiérarchisation doit donc distinguer l’objectif de trésorerie, l’objectif de surface et l’objectif de performance logistique. Elle doit également prendre en compte les coûts supplémentaires éventuellement transférés aux fournisseurs.
La prochaine action consiste à sélectionner une famille de pièces récurrentes, documenter ses délais de réapprovisionnement et ses niveaux de couverture, puis conduire un essai de réduction assorti de critères mesurables de poursuite ou de retour en arrière. L’objectif n’est pas le stock minimal à tout prix, mais un flux suffisamment fiable pour alimenter la ligne sans interruption évitable.
Le juste-à-temps impose-t-il de supprimer tous les stocks de sécurité ?
Non. Le juste-à-temps cherche à limiter les quantités inutiles et à synchroniser les flux avec la consommation. Des stocks de sécurité peuvent rester nécessaires pour certaines références critiques, notamment lorsque les délais de réapprovisionnement, la variabilité ou les dépendances fournisseurs ne permettent pas de garantir une continuité suffisante.
Quelle différence existe-t-il entre le takt time et le temps de cycle ?
Le takt time correspond au rythme de production nécessaire pour répondre à la demande, calculé à partir du temps de production disponible et des quantités requises. Le temps de cycle mesure la durée effective ou l’intervalle de réalisation d’une opération selon le périmètre retenu. Leur comparaison permet de vérifier si le processus peut soutenir le rythme demandé.
Un système kanban numérique est-il plus fiable qu’un système à cartes physiques ?
Pas nécessairement. Un kanban numérique peut faciliter la transmission des signaux, la traçabilité et le suivi des anomalies. Sa fiabilité dépend néanmoins de l’exactitude des données et du respect des mouvements physiques. Un système à cartes correctement discipliné peut être plus efficace qu’un outil numérique alimenté par des transactions incomplètes ou erronées.
Quels indicateurs suivre pour vérifier la continuité d’une ligne en flux tendu ?
Un tableau de bord utile associe le taux de service des composants au poste, les livraisons fournisseurs complètes et ponctuelles, les minutes d’arrêt pour manque de pièces, les délais des boucles de réapprovisionnement et les écarts entre consommation prévue et réelle. La couverture physique des références critiques et les délais de détection des anomalies complètent cette surveillance.
Comment adapter le juste-à-temps aux livraisons internationales ?
Les approvisionnements internationaux nécessitent de prendre en compte les délais de transport, leur variabilité, les formalités applicables et les risques de rupture sur le parcours. Une organisation peut conserver un pilotage tiré au niveau des ateliers tout en utilisant des prévisions, des plateformes de proximité ou des stocks de protection ciblés pour les composants soumis à des délais longs ou incertains. Les dispositifs doivent être adaptés aux contraintes logistiques et réglementaires de chaque pays concerné.